泡沫箱作为一种常见的包装材料,广泛应用于各个领域。其生产工艺流程主要包括以下几个步骤:
一、具体加工步骤
1. 原料准备
原料主要是含有发泡剂的EPS珠粒。珠粒内部含有戊烷等挥发性发泡剂,受热后会气化膨胀。根据产品要求,还可加入色母粒、阻燃剂、抗静电剂等助剂。生产前需对珠粒进行筛选、称量,确保粒径均匀、无杂质。
2. 预发泡
将EPS珠粒送入预发泡机,用蒸汽加热到一定温度。珠粒软化后,内部发泡剂气化,使珠粒体积迅速膨胀,通常可膨胀到原来体积的30—50倍。预发泡后的珠粒密度一般控制在十几到二十几克每升。密度过高,成品偏重、保温性下降;密度过低,强度不足、易收缩。温度、蒸汽压力和停留时间需根据珠粒型号和箱体要求调整。
3. 熟化
预发泡后的珠粒不能立即成型,需要放入熟化料仓中放置一段时间,通常为8—24小时。熟化的作用是让空气逐渐渗入泡孔,使泡孔内外压力平衡,避免成型后收缩变形,同时提高珠粒的弹性和熔结性能。熟化时间受环境温度、湿度和珠粒密度影响。
4. 模压成型
这是泡沫箱成型的核心步骤。将熟化后的珠粒填入金属模具中,合模后通入蒸汽加热。珠粒再次膨胀,表面软化并相互熔结,最终形成与模具内腔一致的箱体或箱盖。模具通常设计有蒸汽通道和冷却水道,以保证加热和冷却均匀。成型时要控制蒸汽压力、加热时间、模具温度和填料量。蒸汽不足会导致珠粒熔结不良,箱体易碎;蒸汽过量则可能使产品变形或过烧。
5. 冷却脱模
加热成型后,需向模具通入冷却水或冷风,使泡沫箱快速冷却定型。冷却不足时脱模容易变形、鼓包;冷却过度则可能造成收缩。冷却完成后开模,取出箱体或箱盖。
6. 干燥养护
脱模后的泡沫箱内部仍含有一定水分,通常需要放入烘干房干燥,或在通风环境中自然养护。干燥温度一般控制在50—60℃左右,时间视产品厚度和含水量而定。干燥后产品尺寸更稳定,也能减少后期收缩和异味。
7. 后加工
根据产品需求,泡沫箱还需进行后加工,包括修边、切割、开孔、开槽、粘接、装配提手或扣件、印刷标识等。例如,冷链箱可能需要排水孔,生鲜箱可能需要配套箱盖和密封条。部分小批量或异形泡沫箱,也会采用泡沫板材切割、粘合组装的方式生产。
8. 检验与包装
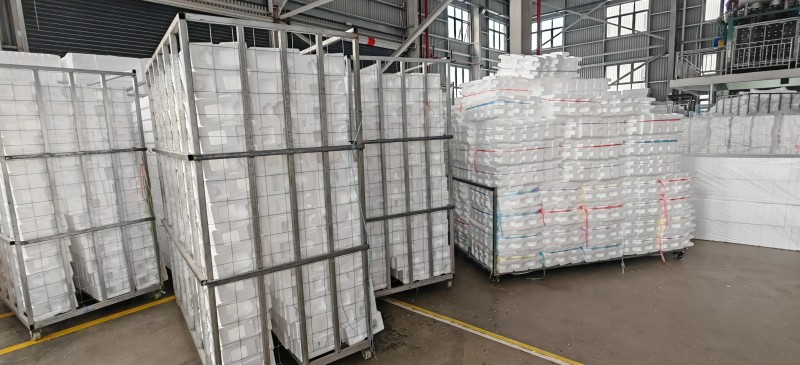
成品需检验外观、尺寸、密度、壁厚、熔结情况、承重能力和保温性能。常见缺陷包括缺料、收缩、变形、表面粗糙、熔结不良等。合格后按规格堆叠,用编织袋、PE袋或纸箱包装,入库或发货。
二、关键控制点
泡沫箱质量主要取决于四个因素:
一是密度控制,影响保温性、强度和成本;
二是熟化时间,影响尺寸稳定性和成型质量;
三是蒸汽与模具温度,影响珠粒熔结和外观;
四是冷却与干燥,影响脱模变形和后期收缩。
此外,生产车间需注意通风、防静电和防火,因为EPS珠粒及发泡剂具有可燃性。
三、环保与发展趋势
传统EPS泡沫箱可回收再利用,但自然环境中难降解。目前行业正推广环保发泡剂、节能成型设备、回收料再利用,以及EPP、纸浆模塑、可降解缓冲材料等替代方案。对食品和医药用途的泡沫箱,还需符合相应卫生和运输标准。
总的来说,泡沫箱的生产工艺流程包括原料准备、预发泡、熟化、模具成型以及产品检验与包装等多个环节。这些环节相互衔接、紧密配合,共同决定了泡沫箱的品质和性能。在生产过程中,各步骤的参数控制和操作规范对于产品质量的稳定性和一致性至关重要。因此,泡沫箱生产企业应注重技术进步和工艺优化,不断提高产品质量和生产效率。
 微信扫码
 热线电话
 在线客服
 在线咨询


