正规泡沫包装厂家要保证泡沫箱质量,通常不是靠最后一道检验,而是从原料、工艺、设备、检测到仓储的全流程控制。核心目标是:密度均匀、熔结良好、尺寸稳定、保温性好、强度足够、安全环保。
1. 原材料把关
选用稳定的EPS/EPP等发泡珠粒,控制粒径分布、发泡剂含量、含水率和杂质。
对进厂原料做抽检,如粒径、表观密度、发泡倍率、挥发分等。
食品接触用泡沫箱必须使用食品级原料,符合GB 4806.7等食品接触材料标准;阻燃型则要验证阻燃剂和阻燃等级。
2. 预发泡与熟化控制
预发泡时严格控制蒸汽压力、温度、时间和进料速度,使珠粒膨胀到目标密度。
密度不能随意定:太低强度差、易碎;太高保温性下降、成本上升。
预发泡后必须充分熟化,一般放置一定时间,让空气渗入泡孔、发泡剂稳定,防止成型后收缩变形。
3. 成型工艺标准化
模具填充要均匀,避免缺料、局部密度不足。
蒸汽加热要控制压力、时间和排气,确保珠粒二次膨胀并良好熔结。
冷却要充分、均匀,防止脱模后鼓包、收缩、翘曲。
脱模、干燥、定型按工艺卡执行,避免过早堆码造成变形。
对每批次记录关键参数:蒸汽压力、加热时间、冷却时间、模具温度等。
4. 设备与模具管理
定期维护发泡机、成型机、蒸汽系统、空压机和冷却系统,保证压力温度稳定。
模具要定期保养,检查排气孔、冷却水道、密封和尺寸磨损。
模具设计要合理,如壁厚均匀、圆角过渡、排气顺畅,减少缺料和熔接不良。
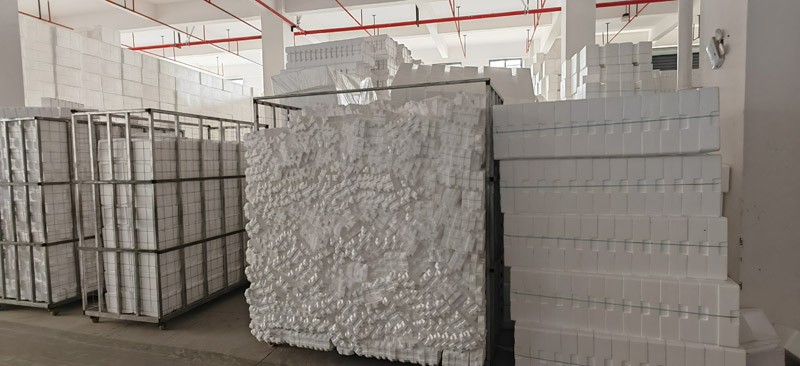
5. 过程检验与成品检测
首件检验:每批开机先确认外观、尺寸、密度、重量。
巡检:定时抽查密度、尺寸、壁厚、熔结情况。
成品检测关键指标包括:
外观:无缺料、变形、收缩、鼓包、色差、明显熔接不良;
尺寸:长宽高、壁厚、配合公差符合图纸;
密度:批次内和批次间波动小;
熔结率:断面珠粒断裂而非脱开;
压缩强度、弯曲强度、缓冲性能;
导热系数、保温性能;
吸水率、含水率;
食品级迁移、阻燃、环保等专项指标。
根据用途做跌落、堆码、振动、保温时长等模拟测试。
6. 仓储与运输控制
成品干燥后入库,避免暴晒、潮湿、重压和长期高温。
堆码高度合理,防止变形;先进先出,避免长期积压。
运输中防挤压、防雨淋、防污染。
7. 质量体系与可追溯
建立ISO9001等质量管理体系,执行来料IQC、过程IPQC、成品OQC、出货QA。
每批产品保留原料批次、工艺参数、检验记录,实现可追溯。
对不合格品隔离、分析、整改;对客户投诉做原因分析和持续改进。
8. 按用途定制验证
冷链、海鲜、水果、医药、电子等用途要求不同。厂家应根据客户使用场景调整密度、壁厚、结构和添加剂,并做实际保温、承重、跌落验证。例如冷链箱重点看保温时长和耐低温;食品箱重点看食品接触安全;精密仪器箱重点看缓冲和尺寸精度。
 微信扫码
 热线电话
 在线客服
 在线咨询


