泡沫箱的加工质量不仅取决于模具设计,更与预发泡、熟化、成型、冷却脱模及后处理等各环节的工艺控制密切相关。因此,在加工过程中需要重点关注以下事项,以确保成品尺寸稳定、强度达标、外观良好。
1.原材料控制
选择合适粒径的 EPS 珠粒,粒径过粗或过细都会影响表面质量和密度均匀性。
控制新旧料比例,回用料过多会导致强度下降、收缩率增大。
珠粒中发泡剂含量需稳定,否则发泡倍率不一致,密度波动大。
2.预发泡工艺
严格控制蒸汽压力、温度和时间,保证珠粒均匀膨胀,密度一致。
预发泡后的珠粒需经过熟化,熟化时间一般 4~24 小时,使珠粒内部压力平衡、尺寸稳定。
熟化仓应通风良好、温度适宜,避免珠粒结块或发泡剂过度逸散。
3.模具准备与喷涂
模具型腔必须清洁干燥,无残留水珠、污垢或旧泡沫碎屑。
均匀喷涂脱模剂,避免局部堆积导致表面油斑或粘模,同时注意脱模剂类型与 EPS 兼容。
检查模具分型面、气孔、顶杆等是否正常,防止漏气或卡模。
4.成型工艺参数
合模压力要足够,防止发泡时胀模、飞边。
蒸汽加热阶段需控制进气压力、温度和时间,保证珠粒充分熔结;时间过短易产生珠粒间熔结不良,过长则导致过热收缩。
冷却阶段要通入冷却水或抽真空,使制品充分定型,冷却不足易造成脱模后变形、鼓包或收缩。
成型周期需根据箱体大小、壁厚和密度调整,保持稳定。
5.脱模与取出
脱模斜度不足或冷却不充分时,强行顶出容易拉伤、撕裂制品。
脱模动作应平稳,避免撞击或跌落导致边角破损。
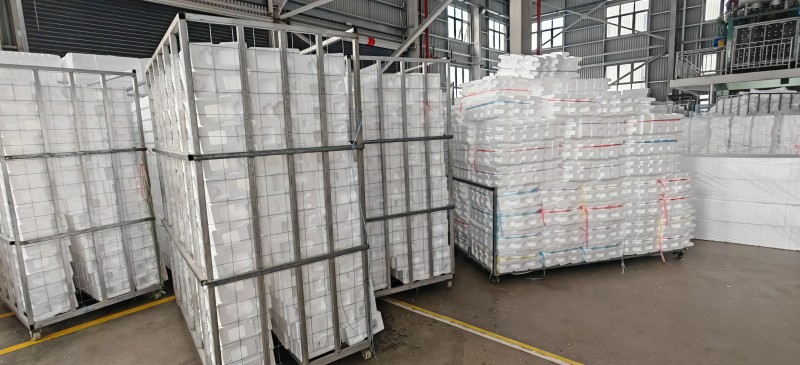
刚脱模的制品较软,应轻拿轻放,放置于平整托架上自然冷却至室温。
6.干燥与后处理
制品内部可能残留少量水分,需在通风干燥处存放,必要时进行低温烘干(不超过 60℃),防止霉变或尺寸变化。
若有飞边、毛刺,需用刀具或热丝修整,切割面应平整,避免损伤主体。
对于需要粘接或复合的泡沫箱,胶水应选用与 EPS 相容的专用胶,避免溶剂腐蚀。
7.质量检验
批量生产时需定时抽检密度、重量、外形尺寸及壁厚,确保在公差范围内。
检查外观有无收缩、裂纹、熔结不良、缺料、变形、污渍等缺陷。
必要时做抗压、跌落测试,验证缓冲和承重性能。
8.安全与环保
EPS 珠粒和制品易燃,加工区域严禁烟火,配备消防器材。
预发泡和成型车间应保持良好通风,防止戊烷等发泡剂气体聚集。
废泡沫、边角料应集中回收,避免粉尘污染和静电积聚,设备需接地。
总结
总之,泡沫箱加工是一个对温度、压力、时间等参数高度敏感的连续过程,只有严格把控从预发泡到脱模干燥的每一道工序,才能保证产品密度均匀、尺寸稳定、外观良好。加工企业应根据具体箱型反复调试参数并做好记录,形成稳定的作业标准,同时兼顾安全生产与废料回收,才能实现质量与成本的双重控制。
 微信扫码
 热线电话
 在线客服
 在线咨询


