泡沫箱的质量保证,不能只看成品“白不白、硬不硬”,而要追溯到从原料到出厂的每一个环节。一个合格的泡沫箱,背后需要原材料把控、工艺参数控制、模具精度、过程检验和成品测试共同支撑。
一、把好原料关:好箱子从好珠粒开始
泡沫箱的原料主要是可发性聚苯乙烯珠粒。珠粒的发泡剂含量、粒径大小和均匀度,直接影响泡沫箱的密度、强度和表面质量。
正规厂家在原料入库时会进行检验,确保珠粒的粒径分布集中、发泡剂含量稳定、无杂质。如果珠粒粒径差异大,发泡后气孔大小不一,箱体容易出现局部强度不均;如果发泡剂含量不足,珠粒膨胀不充分,成品会变重变脆。因此,稳定的原料供应商和入库检测是质量保证的关键。
二、控制预发泡与熟化:让每一颗珠粒状态一致
预发泡是把珠粒用蒸汽加热膨胀成泡沫颗粒的过程。这个环节的关键是控制发泡倍率,也是让珠粒膨胀到目标密度。蒸汽压力、温度、加热时间都要保持稳定,否则同一批珠粒有的发得大、有的发得小,从而导致泡沫箱的密度不均匀。
发泡后的珠粒内部是负压,需要放在熟化仓里静置几小时到一整天,让空气慢慢渗入。熟化时间不够,珠粒会发软、塌陷;熟化过度,发泡剂挥发太多,后续成型时融合不良。所以,严格规定熟化时间和温度,是保证箱体成型后尺寸稳定、表面平整的重要措施。
三、保证成型工艺稳定:蒸汽与冷却是核心
成型是决定泡沫箱质量较关键的一步。珠粒被填充进模具后,要通入高温蒸汽让它们二次膨胀并互相融合。蒸汽压力太低或加热时间太短,珠粒之间结合不牢,箱子容易掉粒、开裂;蒸汽压力太高或时间过长,泡沫过度融合,箱体反而变脆、收缩率增大。
冷却同样重要。冷却不充分便开模,箱体内部的气孔还处于高温膨胀状态,一出模会导致鼓包变形。必须通入冷却水让模具和制品降温到一定程度,使泡沫结构定型后再脱模。冷却速率和冷却时间需要根据产品厚度和模具结构精确调整。
因此,有经验的厂家会针对不同产品制定标准化的成型参数,并通过设备自动控制蒸汽压力和加热时间,避免人为操作波动。
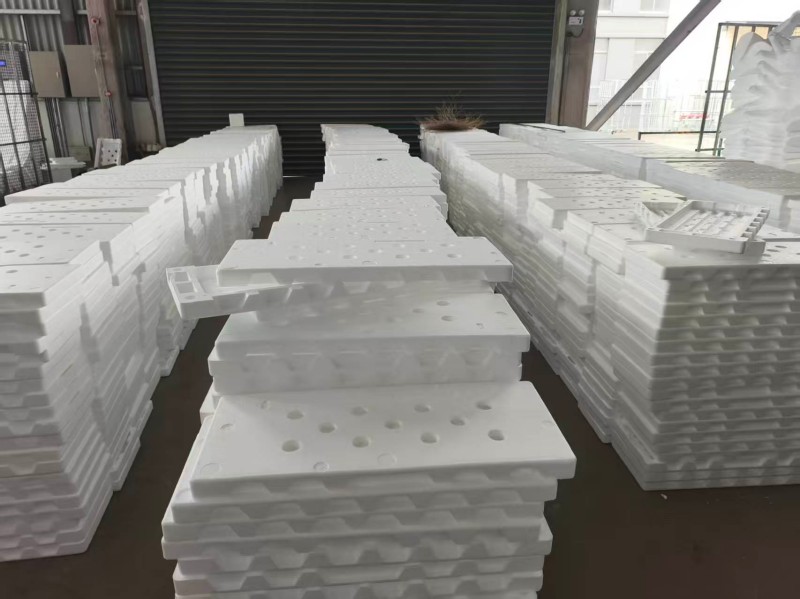
四、模具精度与维护:尺寸精确的保障
泡沫箱的尺寸精度取决于模具。模具型腔尺寸不准、合模缝隙过大、脱模斜度不合理,都会导致产品超差或外观缺陷。尤其是异形泡沫箱,内部有凹槽、凸台,模具制造精度要求更高。
日常生产中,模具需要定期清洁和保养。蒸汽孔堵塞会造成局部受热不均,模具表面划伤会在产品上留下痕迹。模具状态良好,才能保证每一批泡沫箱尺寸一致、表面光洁。
五、成品检验:不合格品不出厂
泡沫箱下线后,还要经过系统的质量检验。常见的检测项目包括:
外观检验:检查表面有无缺料、裂纹、掉粒、污染、飞边等。
尺寸测量:用卡尺或专用检具测量长宽高、壁厚、内腔尺寸,确保符合图纸公差。
密度测试:称重并计算体积,确认密度在要求范围内。密度是泡沫箱强度的重要指标。
抗压强度测试:用压力试验机对箱体施压,检测其承受载荷的能力。
缓冲性能测试:对于电器、酒类等包装,要做跌落试验或冲击试验,验证泡沫箱对产品的保护效果。
导热系数或保温性能测试:对于海鲜箱、冷链箱,要验证保温效果是否达标。
只有通过检验的产品才能打包出厂。批量生产中还会进行抽样检查,发现异常立即追溯和调整工艺。
六、质量体系与过程追溯
除了具体的技术手段,规范的企业还会建立质量管理体系,对每批原料、每道工序、每台设备、每个操作人员都有记录。一旦出现质量问题,可以快速找到原因。同时,稳定的员工培训和设备维护制度,也是减少质量波动的长期保障。
总结
泡沫箱的质量保证,是一个系统工程:原料要稳定,发泡要均匀,成型做工规整,冷却要到位,模具要精良,检验要严格。任何一个环节疏忽,都可能让箱子在使用中出问题。对于采购方来说,选择有规模、有设备、有检测能力的源头厂家,并在合作中明确质量标准和验收方法,是获得稳定合格泡沫箱的关键。
 微信扫码
 热线电话
 在线客服
 在线咨询


